Gestion de production en PME industrielle marocaine : les fondamentaux
Par l'équipe SLOTIM11 min de lecture
La gestion de production d'une PME industrielle consiste à décider quoi fabriquer, en quelle quantité, quand et sur quel poste, avec les matières disponibles au bon moment. Ses fondamentaux tiennent en six briques : un plan directeur de production (PDP), un calcul des besoins matières, des ordres de fabrication, un ordonnancement réaliste au regard de la capacité, une gestion des stocks maîtrisée et quelques indicateurs (TRS, délai, taux de service) suivis chaque semaine.
Qu'est-ce que la gestion de production dans une PME ?
La gestion de production est l'ensemble des méthodes qui organisent, planifient et pilotent la fabrication pour livrer le client à la date promise, au coût prévu et avec la qualité attendue. Dans une PME marocaine de 20 à 200 personnes (mécanique, chaudronnerie, plasturgie, agroalimentaire, emballage, textile), elle se résume souvent à une question quotidienne : « qu'est-ce qu'on lance aujourd'hui, sur quelle machine, et a-t-on la matière ? ».
Quand cette question est tranchée à l'instinct, les symptômes sont connus : urgences permanentes, machines qui attendent la matière pendant que d'autres croulent sous les en-cours, stocks qui gonflent sans éviter les ruptures, délais annoncés au client sans vérifier la charge. Une gestion de production structurée remplace l'instinct par des règles simples et partagées.
Les trois niveaux de planification de la production
Niveau
Horizon
Question traitée
Décideurs
Plan industriel et commercial (PIC)
12 à 18 mois, par famille de produits
Avons-nous la capacité (effectifs, machines, équipes) pour les ventes prévues ?
Direction, commercial, production
Plan directeur de production (PDP)
4 à 12 semaines, par référence
Combien de chaque produit fini fabriquer, et quelle semaine ?
Responsable de production, planificateur
Ordonnancement
Jour, poste, heure
Dans quel ordre lancer les ordres de fabrication sur chaque poste ?
Chef d'atelier
Comment établir un plan directeur de production et calculer les besoins matières ?
Le plan directeur de production (PDP) fixe, semaine par semaine, les quantités de produits finis à fabriquer à partir des commandes fermes et des prévisions. Il doit être réaliste : un PDP qui dépasse la capacité de l'atelier n'est qu'une liste de vœux.
Le calcul des besoins nets (MRP, Material Requirements Planning) traduit ensuite le PDP en besoins de composants et de matières, grâce à la nomenclature (liste des composants d'un produit) et aux délais d'obtention.
Exemple illustratif de calcul des besoins
Un atelier fabrique des tables métalliques. Chaque table nécessite 1 plateau et 4 pieds. Le PDP prévoit 50 tables en semaine 6.
Besoin brut en pieds : 50 × 4 = 200 pieds.
Stock disponible : 60 pieds ; commandes en cours : 0.
Besoin net : 200 − 60 = 140 pieds.
Délai de fabrication des pieds : 1 semaine → l'ordre de fabrication de 140 pieds doit être lancé en semaine 5.
Cette logique, répétée sur chaque niveau de nomenclature, évite à la fois les ruptures et les achats « au cas où ». Elle suppose deux données fiables : des nomenclatures à jour et un stock informatique égal au stock physique. C'est souvent là que le bât blesse dans les PME.
Conseil d'expert : avant d'acheter un logiciel, faites un inventaire tournant sur vos 20 références les plus consommées et corrigez les nomenclatures des 10 produits qui font l'essentiel du chiffre d'affaires. Un calcul juste sur des données fausses reste faux.
Comment ordonnancer la production et suivre les ordres de fabrication ?
L'ordre de fabrication (OF) est le document qui autorise et décrit une fabrication : référence et quantité, gamme opératoire (suite des opérations et postes), temps alloués, matières à prélever, date de début et date due. Il sert aussi de support de suivi : quantités bonnes, rebuts, temps réels.
L'ordonnancement fixe l'ordre de passage des OF sur chaque poste. Les règles de priorité les plus utilisées sont :
date due la plus proche : simple et orientée client ;
premier arrivé, premier servi : équitable mais aveugle aux urgences ;
temps opératoire le plus court d'abord : réduit le nombre d'OF en attente ;
regroupement par famille : limite les changements de série sur les machines à réglage long.
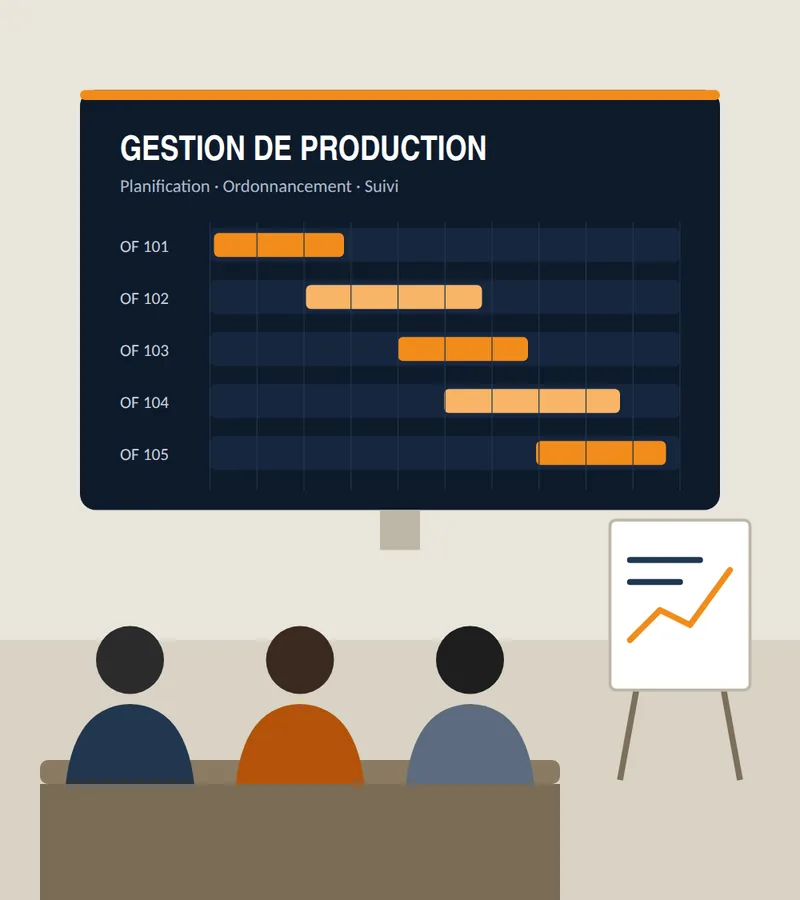
Un planning de Gantt (une ligne par poste, une barre par OF) reste l'outil le plus lisible, affiché à l'atelier et mis à jour chaque jour.
Comment vérifier la charge par rapport à la capacité ?
La capacité d'un poste est le temps dont il dispose réellement ; la charge est le temps nécessaire pour réaliser les OF prévus. Exemple illustratif : un poste de soudage tourne 8 h par jour, 6 jours par semaine, avec un rendement constaté de 80 %. Sa capacité utile est 8 × 6 × 0,8 = 38,4 h par semaine. Si les OF de la semaine représentent 46 h, le poste est chargé à 120 % : il faut lisser (avancer ou décaler des OF), ajouter des heures, ou annoncer un autre délai au client.
Attention : le poste le plus chargé (le goulot) fixe le débit de tout l'atelier. Une heure perdue sur le goulot est une heure perdue pour toute l'usine ; une heure gagnée ailleurs ne rapporte rien.
Comment gérer les stocks sans immobiliser trop de trésorerie ?
La gestion des stocks vise le compromis entre deux risques : la rupture (qui arrête la production) et le surstock (qui immobilise de l'argent et de la place). Trois outils suffisent dans la plupart des PME :
Le classement ABC : les références A (souvent une minorité qui pèse l'essentiel de la valeur consommée) sont suivies finement ; les références C, nombreuses et peu coûteuses, sont gérées simplement.
Le point de commande : on recommande quand le stock atteint (consommation moyenne par jour × délai d'approvisionnement) + stock de sécurité. Exemple illustratif : 40 kg de fil de soudure par jour, 10 jours de délai, 120 kg de sécurité → point de commande à 40 × 10 + 120 = 520 kg.
L'inventaire tournant : compter chaque semaine quelques références plutôt qu'un inventaire annuel complet, pour garder un stock informatique juste.
Pour les composants consommés régulièrement, un système de réapprovisionnement visuel de type Kanban, présenté dans notre article sur le lean manufacturing et ses outils, remplace avantageusement le calcul.
Quels indicateurs suivre pour piloter la production ?
Un tableau de bord de production efficace tient sur une page et se revoit chaque semaine. Cinq indicateurs couvrent l'essentiel :
Indicateurs clés de pilotage de la production en PME
Indicateur
Formule
Ce qu'il révèle
TRS (OEE en anglais)
Disponibilité × Performance × Qualité
L'efficacité réelle d'une machine ou d'une ligne
Taux de service
Commandes livrées complètes à la date promise ÷ commandes livrées
La fiabilité des délais vue par le client
Lead time (délai de traversée)
Date de sortie − date de lancement (ou de commande)
La réactivité de l'atelier et le poids des en-cours
Taux de rebut
Pièces rebutées ÷ pièces produites
La maîtrise de la qualité au poste
Respect du planning
OF terminés dans la semaine prévue ÷ OF prévus
Le réalisme du planning et la discipline d'exécution
Exemple de calcul du TRS
Une presse est ouverte 8 h (480 min). Elle s'arrête 60 min (pannes, réglages) : disponibilité = 420 ÷ 480 = 87,5 %. Pendant les 420 min de marche, elle produit 700 pièces alors que la cadence nominale permettrait 840 : performance = 700 ÷ 840 = 83,3 %. Sur 700 pièces, 14 sont rebutées : qualité = 686 ÷ 700 = 98 %. TRS = 0,875 × 0,833 × 0,98 ≈ 71 %. Le TRS montre où agir : ici, les arrêts et la cadence pèsent beaucoup plus que la qualité.
Ces indicateurs servent aussi de preuves pour une démarche qualité : le chapitre « Évaluation des performances » de la norme exige de mesurer et d'analyser. Voir notre guide de la certification ISO 9001 au Maroc.
Excel ou ERP : quel outil de gestion de production choisir ?
Le bon outil est celui que vos équipes tiennent à jour. Beaucoup de PME marocaines gèrent leur production sur tableur ; c'est un point de départ raisonnable s'il repose sur des règles écrites et une seule version du fichier.
Comparatif tableur et ERP pour la gestion de production
Critère
Tableur (Excel ou équivalent)
ERP / GPAO
Mise en place
Immédiate, coût faible
Projet de plusieurs mois (paramétrage, reprise des données, formation)
Calcul des besoins
Possible sur peu de références et une nomenclature simple
Automatique sur nomenclatures multiniveaux
Traçabilité
Limitée, risque d'erreurs de saisie
Lots, numéros de série, historique complet
Multi-utilisateurs
Fragile (versions concurrentes)
Natif, avec droits d'accès
Quand l'adopter
Moins de quelques centaines de références, un seul site
Nomenclatures complexes, plusieurs sites, exigences de traçabilité client
Conseil d'expert : un ERP n'organise pas un atelier désorganisé, il en automatise le désordre. Stabilisez d'abord les nomenclatures, les gammes et les règles de lancement, puis choisissez le logiciel qui épouse ces règles.
Quelles erreurs éviter et par quoi commencer en 90 jours ?
Les erreurs les plus fréquentes
Lancer tout, tout de suite : saturer l'atelier d'OF crée des en-cours, allonge les délais et masque les vraies priorités.
Ignorer le goulot : planifier chaque poste à 100 % au lieu de protéger la ressource critique.
Promettre des délais sans regarder la charge : le commercial et la production doivent partager le même planning.
Ne pas mesurer : sans TRS ni taux de service, les débats restent des impressions.
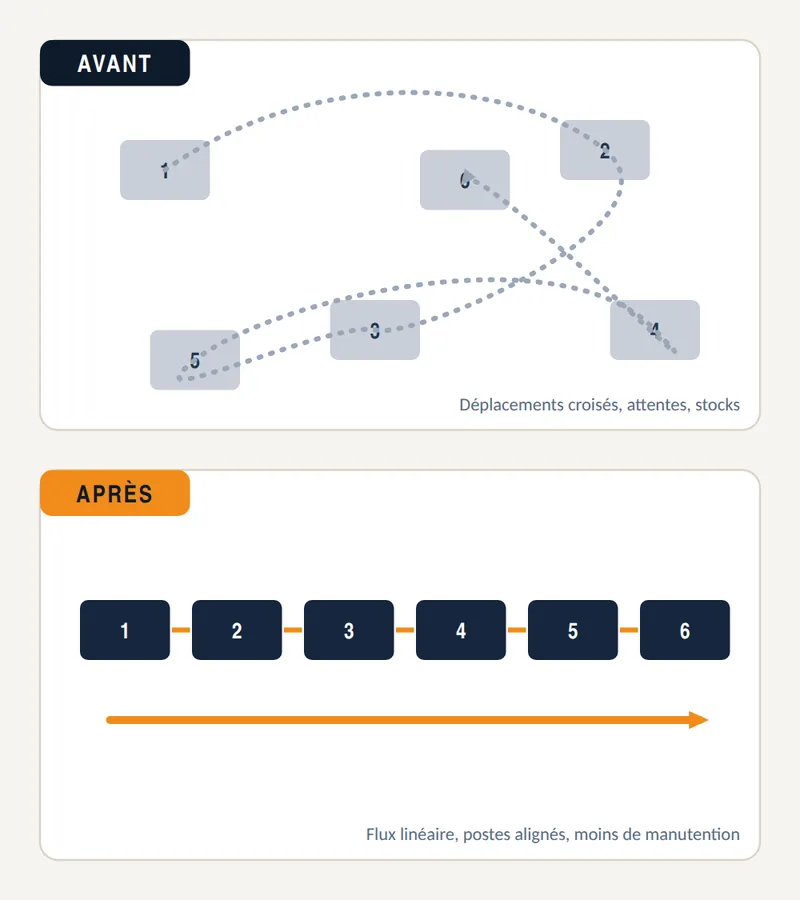
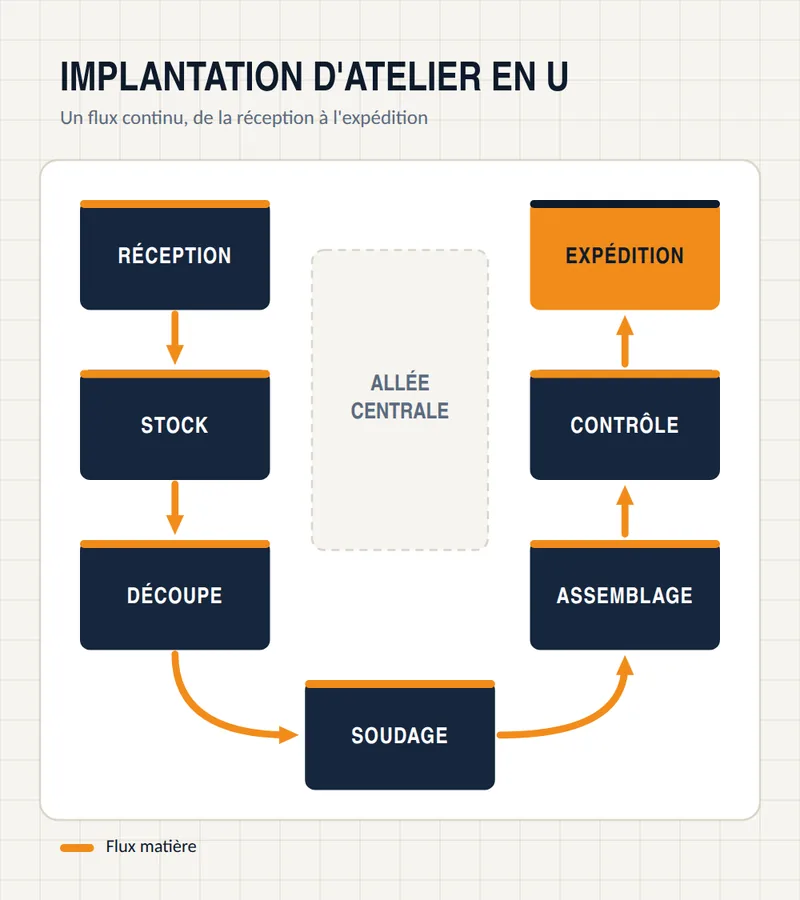
Négliger l'implantation : des postes éloignés et des flux croisés font perdre chaque jour un temps que le meilleur planning ne récupère pas. Voir notre méthode pour optimiser les flux d'un atelier de fabrication.
Plan d'action en 90 jours
Plan d'action type pour structurer la gestion de production d'une PME
Période
Actions
Résultat attendu
Jours 1 à 30
Former l'encadrement ; fiabiliser stocks et nomenclatures des produits principaux ; identifier le goulot ; mettre en place des OF standard
Données fiables, vocabulaire commun
Jours 31 à 60
Construire un PDP hebdomadaire ; vérifier charge et capacité ; afficher un planning de Gantt par poste ; ranger et repérer les zones de stock (méthode 5S)
Planning réaliste partagé avec le commercial
Jours 61 à 90
Suivre TRS, taux de service et lead time ; tenir une réunion de production hebdomadaire de 30 minutes ; lancer un premier chantier d'amélioration sur le goulot
Pilotage chiffré et amélioration continue
Une formation courte et ciblée lance la démarche : elle donne à l'encadrement les mêmes méthodes et le même vocabulaire.
Planifiez à trois niveaux : PIC, PDP, ordonnancement.
Calculez les besoins nets sur des nomenclatures et des stocks fiables.
Comparez toujours la charge à la capacité, en protégeant le goulot.
Pilotez avec cinq indicateurs, dont le TRS et le taux de service.
Démarrez sur un outil simple, puis passez à l'ERP quand les règles sont stables.
Pour bâtir votre plan à 90 jours ou former vos équipes, contactez SLOTIM.
Votre projet avec SLOTIM
Un seul interlocuteur, de la conception à l'installation
SLOTIM forme les équipes des industriels marocains à la gestion de production, avec des programmes construits sur leur activité réelle, comme la formation de 2 jours déjà réalisée pour un industriel. Industriel de terrain, SLOTIM peut aussi réaliser les aménagements que demande la réorganisation de l'atelier.
Fondée en 2016 à Casablanca, SLOTIM réunit 6 métiers et plus de 130 projets livrés au Maroc et en Afrique de l'Ouest.
Quelle est la différence entre planification et ordonnancement ?
La planification décide des quantités à produire par période (semaine, mois) en fonction de la demande et de la capacité globale. L'ordonnancement descend au niveau de chaque poste : il fixe l'ordre et les horaires de passage des ordres de fabrication. La première répond à « combien et quand », le second à « dans quel ordre, sur quelle machine ».
Qu'est-ce qu'un bon TRS ?
Il n'existe pas de valeur universelle : un TRS dépend du type de machine, de la taille des séries et du nombre de références. L'important est de le mesurer de la même façon dans le temps, de décomposer les pertes (arrêts, cadence, rebuts) et de suivre sa progression. Comparez une machine à elle-même plutôt qu'à un chiffre lu ailleurs.
Une petite PME a-t-elle besoin d'un responsable de production à plein temps ?
Pas forcément. Dans un atelier de 15 à 30 personnes, la fonction peut être tenue par le chef d'atelier ou le dirigeant, à condition de lui réserver un créneau fixe : mise à jour du planning, réunion de production hebdomadaire et suivi des indicateurs. Ce qui compte est la régularité du pilotage, pas l'intitulé du poste.
Production à la commande ou sur stock : que choisir ?
La production sur stock convient aux produits standard à demande régulière : délai client court, mais risque de surstock. La production à la commande convient aux produits sur mesure : peu de stock de produits finis, mais délai plus long. Beaucoup de PME mixent les deux, avec des composants standard stockés et un assemblage à la commande.
Combien de temps faut-il pour former une équipe à la gestion de production ?
Une formation courte, par exemple 2 jours comme celle réalisée par SLOTIM pour un industriel, suffit pour donner à l'encadrement les bases : planification, ordonnancement, stocks et indicateurs. L'appropriation se fait ensuite sur le terrain, en appliquant les outils pendant quelques semaines avec un suivi régulier.
Comment réduire le délai de fabrication sans investir dans des machines ?
Commencez par réduire les en-cours : lancez moins d'OF à la fois, protégez le goulot et réduisez la taille des lots. Diminuez ensuite les temps de changement de série et les déplacements entre postes. Ces actions d'organisation, issues du lean, raccourcissent souvent le délai de traversée bien plus qu'une machine supplémentaire.
Optimiser les flux d'un atelier : diagramme spaghetti, VSM, implantation en ligne, en U ou en îlots, takt time, flux tiré, aménagements et indicateurs.
Lean manufacturing : les 7 gaspillages (TIMWOOD) et 7 outils, VSM, 5S, SMED, Kanban, Poka-yoke, TPM et Kaizen, avec exemples chiffrés et mise en œuvre en PME.
Certification ISO 9001 au Maroc : version 2026, 10 étapes, 6 à 12 mois de projet, jours d'audit selon l'effectif, organismes accrédités et aide Pact'Qualité.
 Modulaire · Métal · Industrie · Divers travaux