Le lean manufacturing est une méthode d'organisation industrielle qui cherche à produire exactement ce que le client demande, au moment voulu, en éliminant toute activité qui consomme des ressources sans créer de valeur. Il cible 7 gaspillages (surproduction, attentes, transports, traitements inutiles, stocks, mouvements, défauts) avec une boîte à outils éprouvée : VSM, 5S, SMED, Kanban, Poka-yoke, TPM et Kaizen. Une PME peut démarrer sans investissement lourd, par un chantier ciblé.
Qu'est-ce que le lean manufacturing ?
Le lean manufacturing (production « au plus juste ») est une approche d'organisation issue du système de production de Toyota. Elle repose sur une idée simple : du point de vue du client, seule une petite partie du temps passé dans une usine transforme réellement le produit. Le reste (attendre, déplacer, stocker, chercher, retoucher) est du gaspillage, en japonais muda : toute activité qui consomme des ressources sans créer de valeur pour le client.
Le lean distingue trois familles de pertes :
- Muda : le gaspillage proprement dit ;
- Mura : l'irrégularité, par exemple une charge qui alterne rush et creux ;
- Muri : la surcharge des personnes ou des équipements, au-delà de ce qu'ils peuvent supporter durablement.
Le lean n'est pas un programme de réduction d'effectifs : c'est une méthode pour faire mieux avec les mêmes ressources, en mobilisant les personnes qui connaissent le terrain. Il s'appuie sur des bases solides de gestion de production en PME (planning, stocks, indicateurs) qu'il vient fluidifier.
Quels sont les 7 gaspillages du lean (TIMWOOD) ?
Les 7 gaspillages ont été identifiés par Taiichi Ohno, l'un des architectes du système de production Toyota. Le moyen mnémotechnique anglais TIMWOOD reprend leurs initiales : Transport, Inventory, Motion, Waiting, Overproduction, Over-processing, Defects.
Les 7 gaspillages du lean et leurs symptômes dans un atelier
| Gaspillage | Définition | Symptôme typique en atelier |
|---|
| Transport (T) | Déplacer des pièces ou produits sans nécessité | Pièces qui traversent l'usine entre deux postes éloignés, passages par un stock intermédiaire |
|---|
| Stocks (I, inventory) | Détenir plus de matière ou d'en-cours que nécessaire | Palettes d'en-cours entre chaque poste, matière achetée « au cas où » |
|---|
| Mouvements (M, motion) | Gestes et déplacements inutiles des opérateurs | Chercher un outil, un plan, une pièce ; se pencher, se retourner |
|---|
| Attentes (W, waiting) | Temps d'inactivité des personnes ou des machines | Opérateur qui attend la matière, le réglage, la validation du contrôle |
|---|
| Surproduction (O, overproduction) | Produire plus ou plus tôt que nécessaire | Lancer une grande série pour « rentabiliser le réglage » ; produits finis invendus |
|---|
| Traitements inutiles (O, over-processing) | Faire plus que ce que le client demande, ou mal | Tolérances plus serrées que le besoin, double saisie, contrôles redondants |
|---|
| Défauts (D, defects) | Contrôles, retouches et rebuts | Pièces reprises, réclamations clients, tri à 100 % |
|---|
Beaucoup de praticiens ajoutent un huitième gaspillage : les compétences et idées des collaborateurs non exploitées. La surproduction est souvent considérée comme le pire des sept, car elle génère les autres : stocks, transports, manutentions et défauts découverts tardivement.
Quels sont les 7 outils du lean pour réduire les gaspillages ?
Chaque outil cible un ou plusieurs gaspillages. Les exemples chiffrés ci-dessous sont des illustrations destinées à montrer le raisonnement, pas des résultats garantis.
1. VSM (cartographie de la chaîne de valeur)
La VSM (Value Stream Mapping) dessine, pour une famille de produits, le flux des matières et des informations de la réception à l'expédition, avec pour chaque étape le temps de cycle, les stocks et les délais. Elle compare le temps à valeur ajoutée au délai total. Illustration : une pièce qui reçoit 45 minutes de travail effectif mais passe 9 jours dans l'usine montre que l'essentiel du délai est fait d'attentes et de stocks. La VSM indique où agir en priorité ; c'est le point de départ recommandé.
2. 5S (organisation du poste)
Les 5S (trier, ranger, nettoyer, standardiser, faire durer) suppriment les mouvements inutiles et rendent les anomalies visibles. Ils sont le socle de tous les autres outils. Nous détaillons les étapes, la grille d'audit et les erreurs à éviter dans notre guide de la méthode 5S en atelier.
3. SMED (changement rapide de série)
Le SMED (Single Minute Exchange of Die), développé par Shigeo Shingo, vise à réduire le temps de changement de série à un nombre de minutes à un seul chiffre, soit moins de 10 minutes. La méthode sépare les opérations internes (machine arrêtée) des opérations externes (réalisables machine en marche, comme préparer l'outil suivant), puis convertit le plus possible d'internes en externes. Illustration : un réglage de plieuse de 60 minutes, dont 25 minutes consacrées à chercher et préparer les outils, peut descendre vers 35 minutes simplement en préparant ces outils pendant la série précédente. Des changements plus courts autorisent des lots plus petits, donc moins de stock et de surproduction.
4. Kanban (flux tiré)
Le Kanban est un système de réapprovisionnement par étiquettes ou bacs : on ne produit ou ne commande que ce qui a été consommé. Illustration à deux bacs : une visserie consommée à 500 pièces par jour, avec 2 jours de délai, peut être gérée avec deux bacs de 1 000 pièces ; quand le premier est vide, il déclenche la commande, le second couvre le délai. Le Kanban limite les stocks et la surproduction.
5. Poka-yoke (détrompeur)
Un poka-yoke est un dispositif qui rend l'erreur impossible ou immédiatement visible : gabarit qui n'accepte la pièce que dans le bon sens, capteur de présence, comptage automatique des vis. Il cible les défauts à la source, sans dépendre de la vigilance de l'opérateur.
6. TPM (maintenance productive totale)
La TPM associe les opérateurs à l'entretien de leurs machines (nettoyage, graissage, inspections de niveau 1) et structure la maintenance préventive. Elle se pilote avec le TRS (disponibilité × performance × qualité), présenté dans notre article sur la gestion de production. Elle cible les attentes dues aux pannes et les défauts liés aux dérives machines.
7. Kaizen (amélioration continue)
Le Kaizen désigne l'amélioration continue par petits pas, menée par les équipes. Il prend deux formes : les suggestions quotidiennes des opérateurs, et les chantiers Kaizen de 3 à 5 jours où une équipe pluridisciplinaire analyse un problème précis et met en œuvre les solutions sur place.
Quel outil lean choisir selon votre problème ?
Correspondance entre outils lean et gaspillages ciblés
| Outil | Gaspillages principalement ciblés | Effort de mise en œuvre | Premier résultat visible |
|---|
| VSM | Tous (diagnostic) | Faible : 1 à 3 jours d'analyse | Plan d'action priorisé |
|---|
| 5S | Mouvements, attentes, défauts | Faible | Quelques jours sur une zone pilote |
|---|
| SMED | Attentes, stocks, surproduction | Moyen | Premier chantier en quelques jours |
|---|
| Kanban | Stocks, surproduction | Moyen : nécessite des consommations régulières | Quelques semaines |
|---|
| Poka-yoke | Défauts | Faible à moyen, selon le dispositif | Immédiat sur le défaut traité |
|---|
| TPM | Attentes (pannes), défauts | Élevé : démarche de fond | Plusieurs mois |
|---|
| Kaizen | Tous | Variable | Dès le premier chantier |
|---|
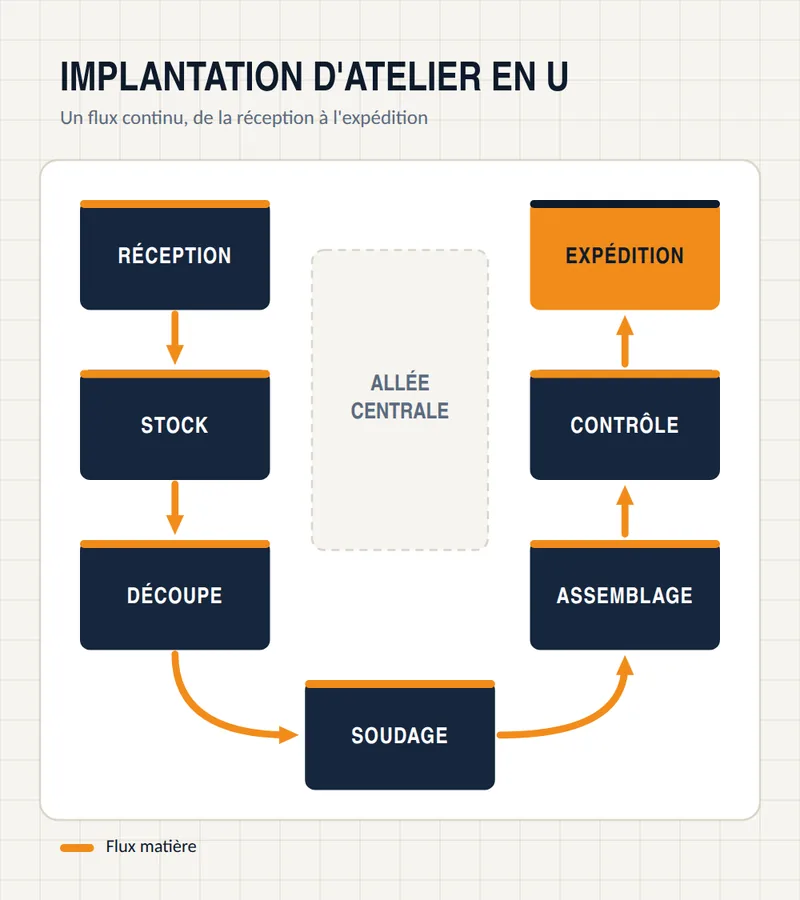
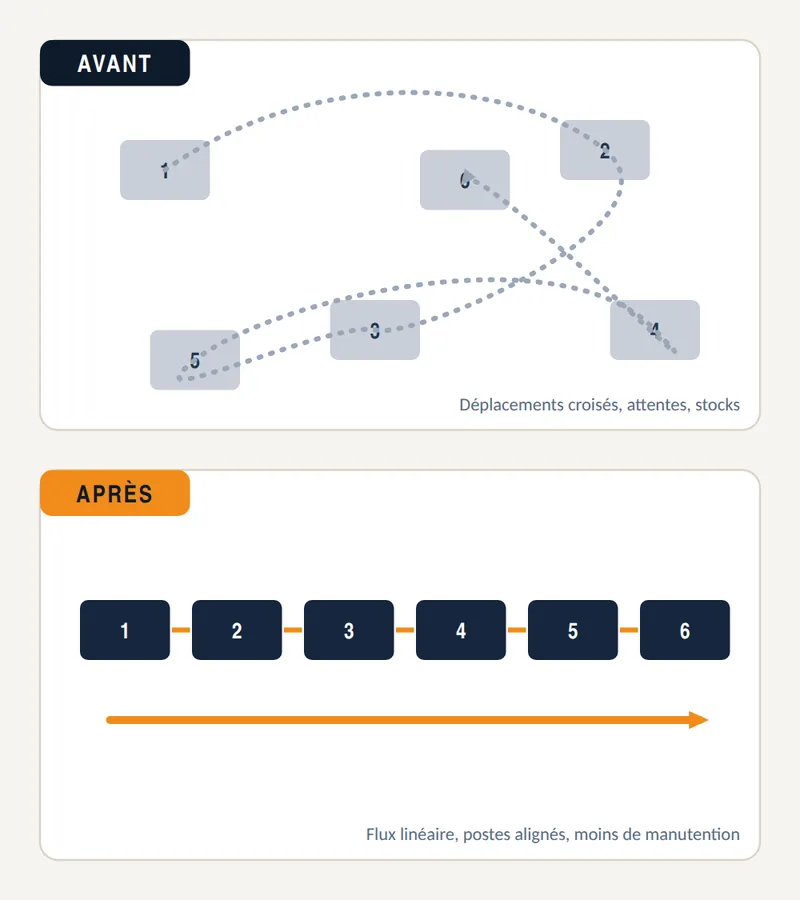
Les gaspillages de transport et de mouvement dépendent aussi beaucoup de l'implantation physique : postes éloignés, allées encombrées, bureau du chef d'atelier à l'autre bout du bâtiment. Nous détaillons la méthode de réimplantation (diagramme spaghetti, implantation en U, îlots) dans notre guide pour optimiser les flux d'un atelier de fabrication.
Comment mettre en œuvre le lean dans une PME marocaine ?
Une PME de 20 à 200 personnes n'a pas besoin d'un « département lean ». Une démarche réaliste suit cinq étapes :
- Choisir une famille de produits qui pèse dans le chiffre d'affaires et pose un problème connu (délais, retouches, stocks).
- Réaliser la VSM de cette famille avec l'encadrement et quelques opérateurs, en mesurant sur le terrain, pas dans les bureaux.
- Former l'encadrement aux gaspillages et aux outils, en une à deux journées.
- Lancer un premier chantier ciblé (5S sur la zone goulot, SMED sur la machine la plus souvent réglée), mesurer avant et après.
- Installer le rituel : réunion courte quotidienne au poste, indicateurs affichés, suggestions traitées, un nouveau chantier par mois.
Conseil d'expert : associez dès le départ les chefs d'équipe et les opérateurs expérimentés. Dans les ateliers marocains, ce sont souvent eux qui connaissent les « astuces » qui contournent les problèmes ; le lean consiste justement à traiter ces problèmes plutôt qu'à les contourner.
Côté organisation, désignez un animateur lean (responsable méthodes, production ou qualité) qui consacre un temps fixe à la démarche, et fixez un indicateur de résultat par chantier : délai de traversée, temps de changement de série, taux de rebut ou distance parcourue. Un chantier sans mesure avant/après ne convainc ni la direction ni les équipes.
Quelles aides pour financer la démarche ?
Le Pacte TPME lancé par l'agence Maroc PME en avril 2026 comprend un programme Pact'Gestion consacré aux fondamentaux de gestion, à l'amélioration continue et à la digitalisation, annoncé avec une prise en charge de 50 % et un plafond de 300 000 DH. Vérifiez l'éligibilité et les dépenses couvertes auprès de Maroc PME avant d'engager la mission.
Attention : copier les outils sans changer le management est la cause d'échec la plus fréquente. Un tableau Kanban ou des marquages au sol ne tiennent que si l'encadrement passe chaque jour sur le terrain et traite les problèmes remontés.
Quels résultats attendre du lean manufacturing ?
Les résultats dépendent du point de départ et de la constance de la démarche. La littérature scientifique publie de nombreuses études de cas. Par exemple, une étude parue en 2024 dans le South African Journal of Industrial Engineering décrit une PME de la métallurgie qui a combiné lean, 5S, SMED et maintenance préventive et autonome : les auteurs rapportent une productivité en hausse de 10 %, une efficience en hausse de 23,8 % et un temps de réglage de la machine de peinture réduit de 32,04 %. Ces chiffres sont propres à cette entreprise et ne sont pas transposables tels quels.
Dans une PME, les premiers effets attendus sont généralement :
- un délai de traversée plus court grâce à moins d'en-cours ;
- des changements de série plus rapides, donc des lots plus petits ;
- moins de retouches et réclamations ;
- une trésorerie libérée par la baisse des stocks ;
- des équipes plus impliquées, car leurs idées sont mises en œuvre.
Ces progrès alimentent aussi un système qualité : indicateurs, actions correctives et amélioration continue sont au cœur de la certification ISO 9001.
En résumé
- Le lean élimine les activités sans valeur pour le client : les 7 gaspillages de Taiichi Ohno (TIMWOOD).
- Sept outils couvrent l'essentiel : VSM, 5S, SMED, Kanban, Poka-yoke, TPM, Kaizen.
- Commencez par une VSM, puis un chantier ciblé mesuré avant et après.
- Le management au quotidien fait durer les résultats ; des aides Maroc PME peuvent cofinancer l'accompagnement.
Pour lancer un premier chantier lean dans votre usine, contactez SLOTIM.
 Modulaire · Métal · Industrie · Divers travaux