Optimiser les flux dans un atelier de fabrication : la méthode pas à pas
Par l'équipe SLOTIM11 min de lecture
Pour optimiser les flux d'un atelier de fabrication, on suit six étapes : mesurer les trajets réels (diagramme spaghetti) et cartographier la chaîne de valeur (VSM), choisir une implantation adaptée (en ligne, en U ou en îlots), équilibrer la charge des postes sur le rythme de la demande, passer en flux tiré, réaliser les aménagements physiques nécessaires et suivre quelques indicateurs. L'objectif : des pièces qui avancent sans retour en arrière, avec moins d'en-cours et de manutention.
Que signifie optimiser les flux d'un atelier ?
Optimiser les flux d'un atelier, c'est organiser la circulation des matières, des pièces, des personnes et des informations pour que chaque produit traverse l'atelier par le chemin le plus court, sans attente ni retour en arrière. Un flux optimisé réduit trois choses : les distances parcourues, les stocks entre postes (en-cours) et le délai entre le lancement et l'expédition.
Les signes d'un flux à revoir sont faciles à repérer :
des pièces qui traversent plusieurs fois l'atelier ou repassent devant le même poste ;
des palettes d'en-cours qui encombrent les allées ;
des chariots élévateurs qui se croisent en permanence ;
un poste débordé pendant que le suivant attend ;
un délai de fabrication de plusieurs jours pour quelques heures de travail réel.
Les flux d'information comptent autant que les flux physiques : un ordre de fabrication qui arrive en retard, un plan introuvable ou une validation qualité qui attend le responsable produisent les mêmes attentes qu'une machine en panne. Le diagnostic doit donc suivre à la fois la pièce et les documents qui l'accompagnent.
Cette démarche complète la gestion de production en PME : un planning juste ne compense pas une implantation qui fait perdre du temps à chaque pièce.
Étape 1 : comment diagnostiquer les flux (spaghetti et VSM) ?
Le diagramme spaghetti
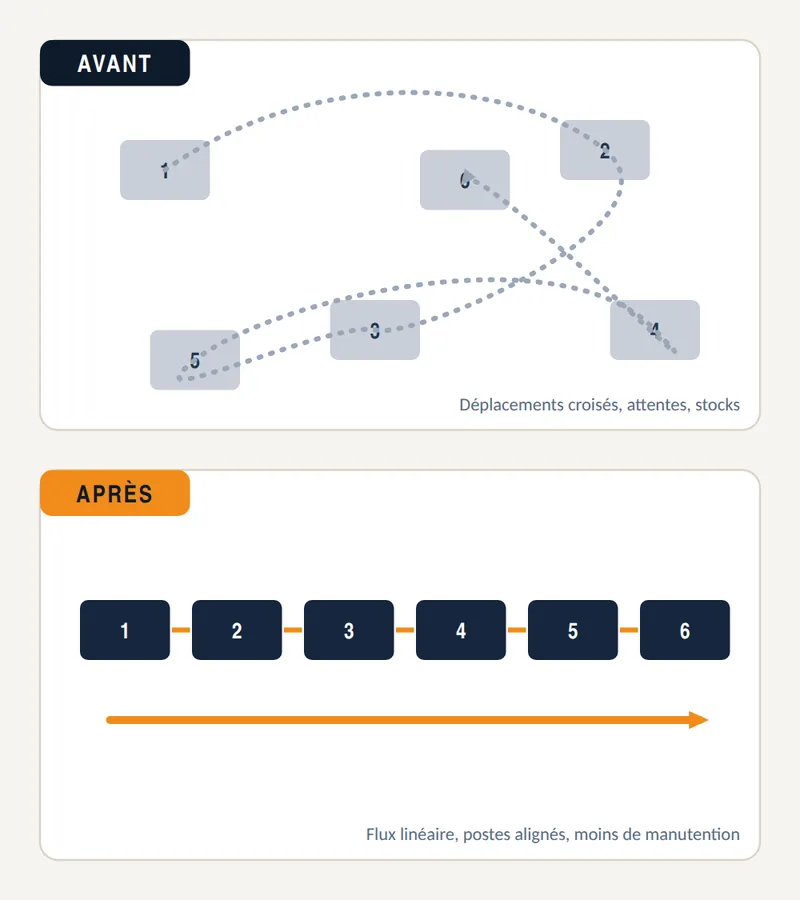
Le diagramme spaghetti est un plan de l'atelier sur lequel on trace, au crayon, le trajet réel d'un produit (ou d'un opérateur) d'une étape à l'autre. Son nom vient de l'enchevêtrement de lignes qu'il révèle. Méthode :
imprimer un plan à l'échelle de l'atelier avec l'emplacement de chaque poste, stock et allée ;
suivre physiquement une pièce représentative, du stock matière à l'expédition, en traçant chaque déplacement ;
mesurer les distances (au pas ou au mètre) et noter les attentes ;
répéter pour 2 ou 3 produits typiques et pour un opérateur sur une heure.
Exemple illustratif : dans un atelier de 1 200 m², une pièce chaudronnée parcourt 380 m entre six postes et passe deux fois par le stock central. En regroupant découpe, pliage et soudage dans l'ordre de la gamme, le même parcours peut descendre sous les 100 m. Ce chiffre illustre le raisonnement : seul votre propre relevé donne la référence.
La cartographie de la chaîne de valeur (VSM)
La VSM complète le spaghetti en mesurant le temps : temps de cycle de chaque poste, stock entre les postes, délai total et part du temps à valeur ajoutée. Elle fait apparaître le goulot et les stocks qui allongent le délai. Nous présentons la VSM et les autres outils du lean dans l'article lean manufacturing : 7 outils pour réduire les gaspillages.
Conseil d'expert : faites le relevé avec les opérateurs et les caristes, pas seulement depuis les plans. Les détours réels (porte fermée, allée encombrée, pont roulant occupé) n'apparaissent jamais sur un plan.
Étape 2 : quelle implantation choisir (en ligne, en U, en îlots) ?
Beaucoup d'ateliers sont organisés en implantation fonctionnelle : toutes les machines d'un même métier regroupées (zone découpe, zone pliage, zone soudage). Ce modèle est souple, mais il multiplie les transports et les stocks entre zones. Les implantations orientées flux placent au contraire les postes dans l'ordre de la gamme de fabrication.
Comparatif des types d'implantation d'atelier
Implantation
Principe
Avantages
Limites
Adaptée à
Fonctionnelle (par métiers)
Machines regroupées par technologie
Souplesse, partage des compétences
Transports longs, en-cours élevés, délais longs
Grande variété de produits, petites séries très différentes
En ligne
Postes alignés dans l'ordre de la gamme
Flux simple et lisible, peu de manutention
Rigide, longue, entrée et sortie éloignées
Produits proches en volume régulier
En U
Ligne repliée, entrée et sortie côte à côte
Distances courtes, un opérateur peut tenir plusieurs postes, entrée et sortie gérées au même endroit
Demande de la polyvalence
Familles de produits en moyenne série
En îlots (cellules)
Un îlot complet par famille de produits
Autonomie de l'équipe, responsabilité claire, délais courts
Parfois des machines en double
Plusieurs familles de produits distinctes
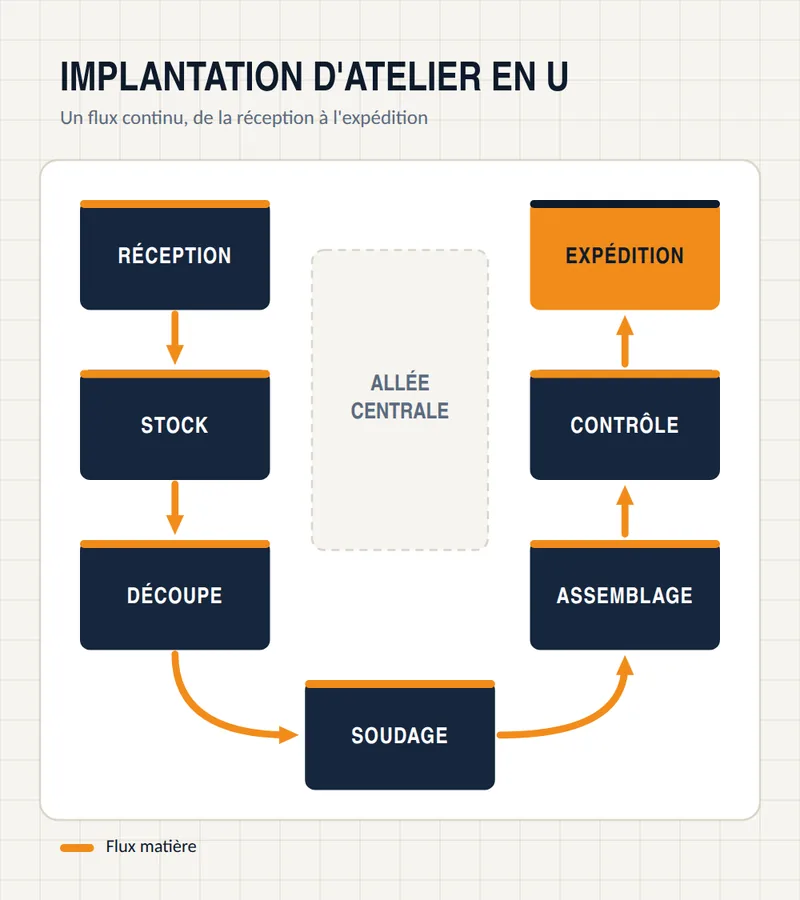
Implantation en U : la réception et l'expédition sont proches, le flux matière avance sans retour en arrière.
Pour concevoir la nouvelle implantation, travaillez sur un plan à l'échelle avec des gabarits découpés de chaque machine, en respectant les allées de circulation, les accès de maintenance, les alimentations (électricité, air comprimé, extraction des fumées de soudage) et les distances de sécurité. Simulez 2 ou 3 scénarios et comparez-les avec le même indicateur : la distance totale parcourue.
Étape 3 : comment équilibrer la charge entre les postes ?
L'équilibrage consiste à répartir le travail pour que chaque poste avance au même rythme, celui de la demande client. Ce rythme est le takt time :
Takt time = temps de production disponible ÷ quantité demandée sur la même période.
Exemple illustratif : un atelier travaille 450 minutes nettes par jour et doit livrer 150 armoires métalliques par jour. Takt time = 450 ÷ 150 = 3 minutes. Si les temps de cycle relevés sont de 2,5 min en découpe, 4 min en soudage et 2 min en peinture, le soudage est le goulot : il dépasse le takt time et freine toute la ligne. Solutions possibles : répartir une partie des opérations de soudage sur un poste voisin, ajouter un gabarit pour réduire le temps de cycle, ou dédoubler le poste de soudage.
Comment procéder concrètement ?
Chronométrer chaque opération élémentaire de la gamme sur plusieurs cycles, avec les opérateurs habituels, et retenir un temps représentatif plutôt que le meilleur temps.
Tracer un histogramme des temps de cycle par poste, avec une ligne horizontale au niveau du takt time : les postes qui dépassent sautent aux yeux.
Réaffecter des opérations élémentaires des postes surchargés vers les postes en sous-charge, quand la technologie et les compétences le permettent.
Réduire le temps de cycle du goulot : gabarits, outillage à portée de main, préparation des pièces en amont, changement de série plus rapide.
Ajuster le nombre d'opérateurs au takt time : quand la demande baisse, une implantation en U permet de confier plusieurs postes voisins à une même personne sans désorganiser la ligne.
L'équilibrage n'est jamais définitif : il se refait dès que la demande, les produits ou les effectifs changent. Un tableau affiché au poste, avec le takt time du mois et les temps de cycle, permet à l'équipe de suivre l'écart.
Attention : un poste plus rapide que les autres ne fait que fabriquer du stock devant le goulot. Ce qui compte est le débit du poste le plus lent, pas la vitesse maximale de chaque machine.
Étape 4 : comment passer d'un flux poussé à un flux tiré ?
En flux poussé, chaque poste produit selon un planning, que le poste suivant soit prêt ou non : les stocks s'accumulent. En flux tiré, un poste ne produit que pour remplacer ce que le poste aval a consommé. Trois dispositifs simples :
Files FIFO limitées : entre deux postes, un emplacement marqué au sol pour un nombre maximal de pièces ; quand il est plein, le poste amont s'arrête et aide ailleurs.
Supermarchés : petits stocks tampons de composants standard, réapprovisionnés par Kanban.
Un seul point de planification : on ne lance les ordres qu'au poste de tête (ou au goulot), les autres suivent le flux.
Le passage au flux tiré suppose un atelier ordonné, où chaque emplacement est identifié et respecté : la méthode 5S en atelier en est le préalable naturel.
Étape 5 : quels aménagements physiques prévoir ?
Une nouvelle implantation se traduit souvent par des travaux. Les plus fréquents :
Un seul interlocuteur, de la conception à l'installation
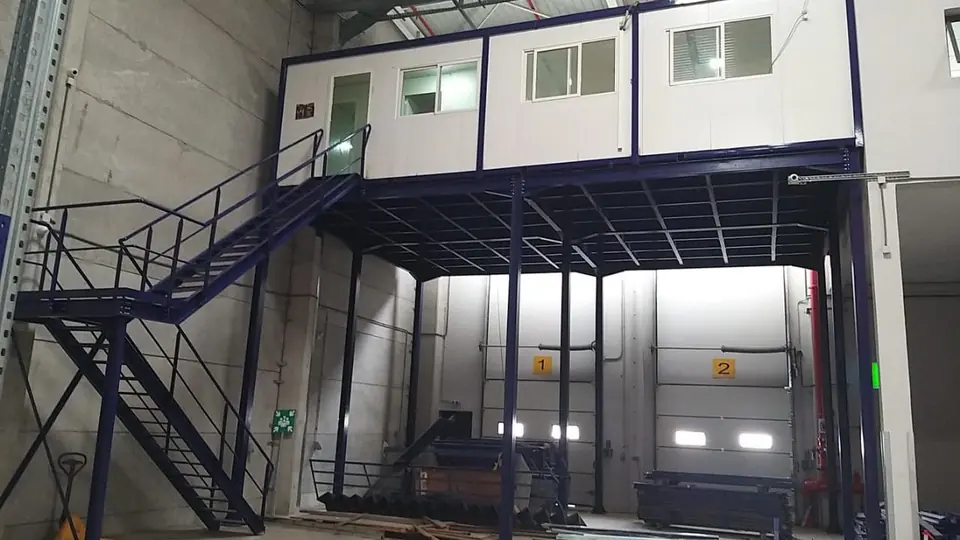
SLOTIM conçoit la réorganisation de vos flux d'atelier, du diagramme spaghetti à la nouvelle implantation, avec le regard d'un industriel de terrain. Ses équipes peuvent ensuite réaliser les travaux : mezzanines, cloisons, bureaux d'atelier, cabines de contrôle et levage d'équipements.
Fondée en 2016 à Casablanca, SLOTIM réunit 6 métiers et plus de 130 projets livrés au Maroc et en Afrique de l'Ouest.
Faut-il arrêter la production pour réorganiser un atelier ?
Pas nécessairement. La plupart des réimplantations se font par phases : un îlot ou une ligne à la fois, souvent pendant les week-ends ou une période de faible charge, avec un petit stock tampon constitué à l'avance. Les travaux lourds, comme une mezzanine ou le levage de machines, se planifient sur un créneau précis pour limiter l'arrêt.
Quelle différence entre diagramme spaghetti et VSM ?
Le diagramme spaghetti trace les déplacements physiques sur le plan de l'atelier : il mesure des distances. La VSM représente toute la chaîne de valeur avec les temps de cycle, les stocks et les flux d'information : elle mesure des délais. On utilise le premier pour revoir l'implantation, la seconde pour savoir où se perd le temps.
L'implantation en U convient-elle à un petit atelier ?
Oui, c'est même souvent l'implantation la plus adaptée aux petits ateliers : elle est compacte, rapproche l'entrée et la sortie et permet à un opérateur de tenir plusieurs postes voisins. Elle suppose une famille de produits suivant à peu près la même gamme et des opérateurs formés à la polyvalence.
Combien coûte une réorganisation d'atelier ?
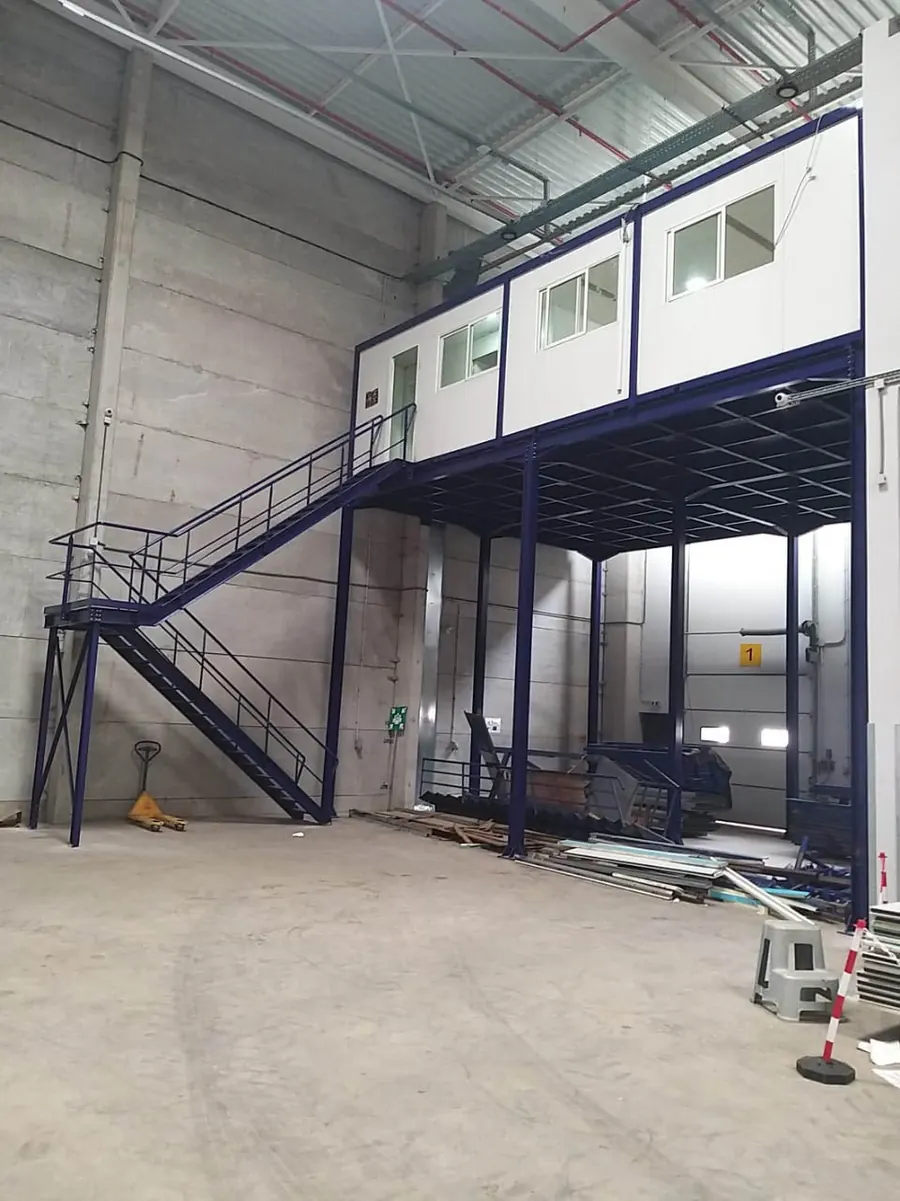
Le coût dépend surtout des travaux : déplacement de machines, réseaux, marquage au sol, cloisons, mezzanine. À titre de repère réel, SLOTIM a réalisé une mezzanine de bureaux de 200 m² pour 500 000 MAD, aménagement et climatisation compris. La partie diagnostic et conception se chiffre en jours de conseil. Demandez un devis détaillé par poste de dépense.
Que faire si l'atelier manque de place ?
Commencez par trier et supprimer les stocks inutiles, souvent la première source d'encombrement. Ensuite, montez en hauteur : rayonnages, mezzanine de stockage ou bureaux en mezzanine libèrent du sol pour la production. Enfin, des bâtiments modulaires peuvent accueillir à l'extérieur les fonctions qui n'ont pas besoin d'être dans le flux (vestiaires, bureaux).
Les prix cités sont indicatifs (HT) et datés d'octobre 2026. Les textes réglementaires évoluent : vérifiez toujours la version en vigueur auprès des administrations compétentes.
Mezzanine métallique au Maroc : prix au m² pour stockage ou bureaux, charges à prévoir, garde-corps, escalier, sécurité incendie et exemple réel à Mohammedia.
Lean manufacturing : les 7 gaspillages (TIMWOOD) et 7 outils, VSM, 5S, SMED, Kanban, Poka-yoke, TPM et Kaizen, avec exemples chiffrés et mise en œuvre en PME.
 Modulaire · Métal · Industrie · Divers travaux